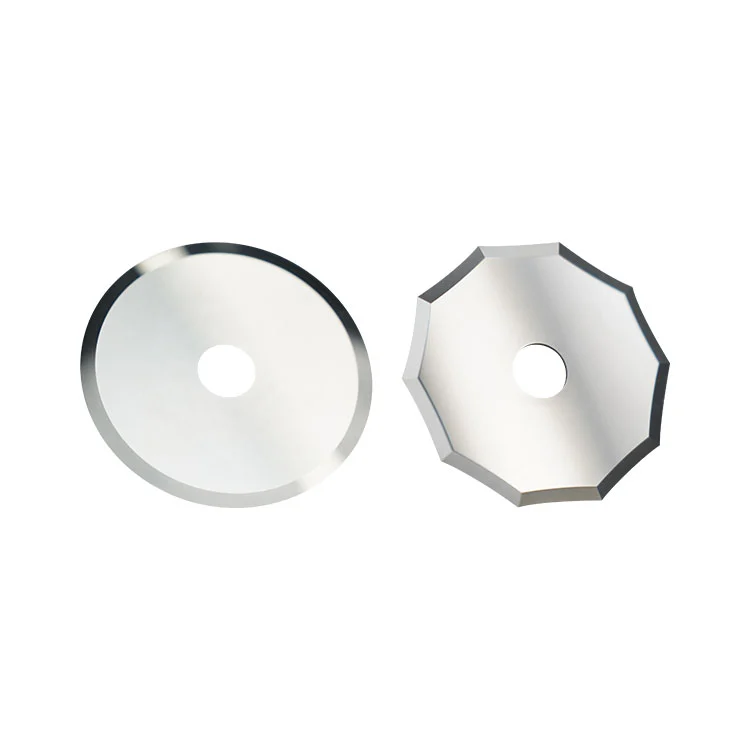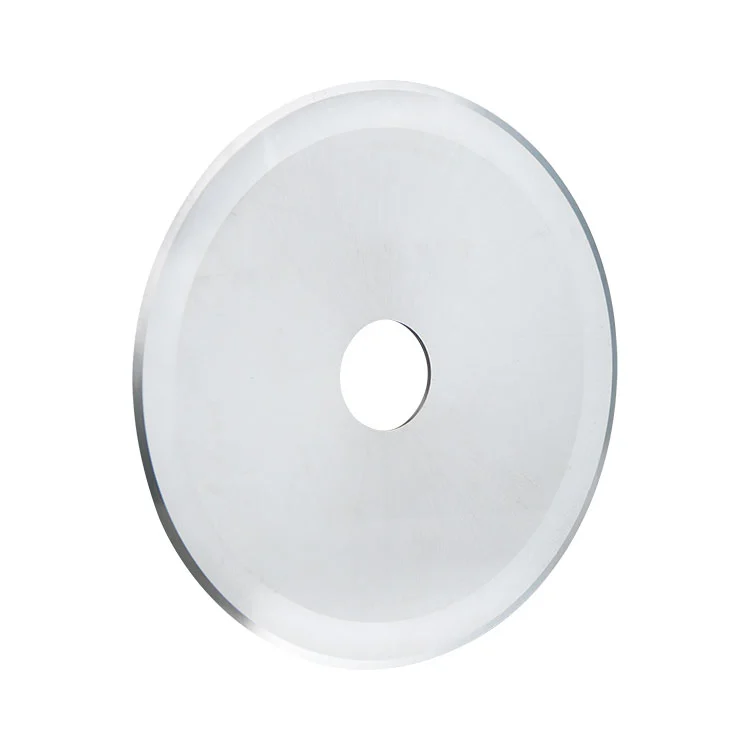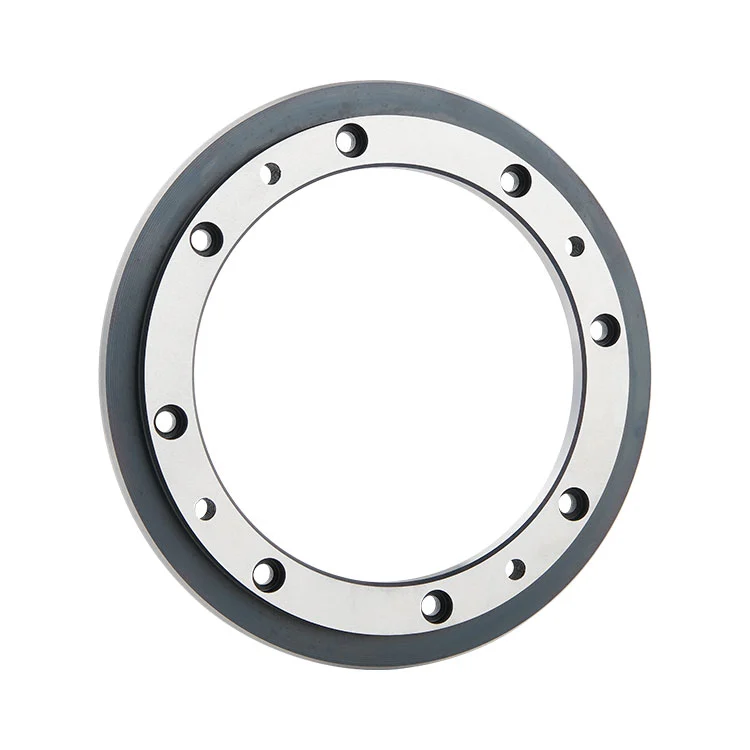
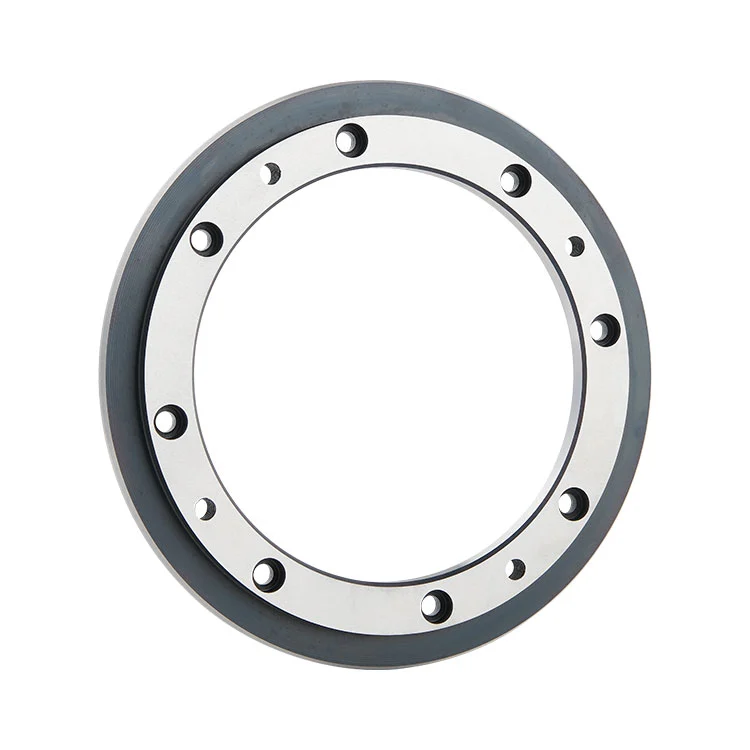
Des dimensions de substrat constantes et des bords de coupe propres sont importants dans la préparation des matériaux PCB. En production continue,Coupeur de refendage de PCB en carburejoue un rôle pratique dans la découpe longitudinale des stratifiés cuivrés (CCL) et des préimprégnés PP avant les processus de fabrication ultérieurs de PCB. La sélection des matériaux, la géométrie de la lame, la précision dimensionnelle et la coordination des couteaux supérieurs et inférieurs influencent tous le résultat de coupe final.
1. Le rôle du refendage dans la production de PCB
2. Pourquoi la sélection des matériaux est importante
3. L'importance de la précision de la lame
4. Coordination des couteaux supérieur et inférieur
5. Causes courantes des bavures de coupe
6. Inspection et entretien des outils
Le refendage est une étape de préparation importante dans la production de matériaux de base pour PCB. Le stratifié cuivré et le préimprégné PP sont fournis en feuilles ou en rouleaux qui peuvent nécessiter une coupe longitudinale pour atteindre les dimensions nécessaires au traitement en aval.
Au cours de cette opération, des couteaux circulaires travaillent avec une machine à refendre pour diviser le matériau le long d'une ligne de coupe prédéterminée. La qualité de la découpe peut affecter la manipulation des matériaux, la cohérence dimensionnelle et l'état des bords avant les opérations ultérieures de laminage et de fabrication des PCB.
Contrairement à la découpe à usage général, la découpe de substrats PCB nécessite une attention particulière aux caractéristiques des matériaux et aux conditions de découpe. Une coupe inégale, des bavures excessives ou un délaminage du matériau peuvent créer des travaux d'inspection et de manipulation supplémentaires. La sélection d’un outillage approprié est donc un élément important du maintien d’un processus de production stable.
Le matériau utilisé pour fabriquer un couteau à refendre influence sa résistance à l’usure, sa dureté, sa stabilité dimensionnelle et sa capacité à résister à des charges de coupe répétées. Ces propriétés sont particulièrement pertinentes dans les environnements de production continue où le tranchant est exposé à des contacts répétés avec des matériaux à base de PCB.
SKD11 est un acier à outils en alliage à haute teneur en carbone et en chrome contenant des éléments d'alliage tels que le chrome, le molybdène et le vanadium. Avec un traitement thermique approprié et un meulage de précision, il peut fournir la dureté et la résistance à l'usure requises pour les applications de refendage industriel.
Pour cette fraise, la dureté de pointe après traitement thermique peut atteindre HRC 60-62. Le matériau offre également une stabilité dimensionnelle et un équilibre entre dureté et ténacité, aidant la lame à résister aux opérations de coupe répétées et aux impacts des joints de matériau.
La sélection des matériaux doit toujours être adaptée au substrat réel, à la configuration de la machine et aux conditions de production. Un tranchant plus dur ne garantit pas à lui seul un résultat de coupe idéal si l'alignement de la lame, le jeu ou l'état de la machine ne conviennent pas.
La précision de la lame affecte directement la cohérence de la coupe. Lors du refendage de substrats PCB, les écarts dimensionnels et le faux-rond de la lame peuvent entraîner des variations de largeur de coupe, des bords inégaux ou un fonctionnement instable.
Plusieurs facteurs de fabrication et d’inspection contribuent à la précision d’un couteau à refendre circulaire :
● Précision dimensionnelle :Le diamètre extérieur, le diamètre intérieur et l'épaisseur doivent correspondre à l'équipement de refendage et à la configuration de coupe requise.
● Fin du faux-rond :Le contrôle du faux-rond final permet de maintenir une largeur de coupe constante et de réduire les contacts inégaux pendant le fonctionnement.
● Platitude:La planéité de la lame permet un positionnement stable et un fonctionnement fluide à la vitesse de machine spécifiée.
● État de pointe :Le meulage de précision aide à produire un bord constant, tandis que l'inspection finale vérifie la présence d'éclats, de rayures et de bavures.
Ces facteurs fonctionnent ensemble. Une lame correctement affûtée et aux dimensions contrôlées peut aider à maintenir des conditions de coupe reproductibles tout au long de la production.
De nombreux systèmes de refendage de substrats PCB utilisent une disposition de couteaux supérieur et inférieur. Les deux couteaux circulaires travaillent ensemble sur l’arbre du coupeur pour créer une action de coupe roulante. Leur positionnement relatif et leur jeu sont importants pour le processus de coupe.
Un seul couteau ne peut pas effectuer à lui seul l’opération de refente par paire prévue. Les couteaux supérieur et inférieur doivent être adaptés en fonction de la conception de la machine, de l'épaisseur du matériau et des exigences de coupe.
Un jeu incorrect, un mauvais alignement ou un faux-rond excessif de l'arbre peuvent affecter la section de coupe même lorsque les lames elles-mêmes sont en bon état. Lors de l'installation et de la configuration, les opérateurs doivent vérifier l'appariement des couteaux, le positionnement et l'état de la machine avant de démarrer la production continue.
Les bavures et les arêtes de coupe inégales sont des problèmes courants qui nécessitent un dépannage systématique. Ils n’indiquent pas nécessairement un défaut du couteau à refendre. Plusieurs facteurs liés aux processus et aux équipements peuvent contribuer au problème.
● Tranchant usé :Un bord passivé peut ne plus couper le substrat proprement, ce qui entraîne une augmentation des bavures.
● Jeu de couteau incorrect :Un écart inapproprié entre les couteaux supérieur et inférieur peut affecter l’action de coupe par roulement.
● Faux-rond excessif :Un mouvement inégal de la lame peut entraîner des conditions de coupe incohérentes sur toute la largeur du matériau.
● État du matériau :Les variations d’épaisseur du substrat ou de teneur en humidité peuvent influencer le comportement de coupe.
● Usure de l’arbre de la machine :Un arbre de coupe usé ou instable peut affecter le positionnement de la lame et la précision opérationnelle.
Lorsque la qualité de coupe se détériore, il est plus efficace de vérifier ensemble la lame, la machine et le substrat que de remplacer le couteau sans en identifier la cause.
Le contrôle qualité commence par l'inspection des matières premières et se poursuit par l'usinage, le traitement thermique, le meulage et l'inspection finale. Chaque étape permet d'identifier les problèmes potentiels avant que la découpeuse n'entre en production.
Le matériau brut SKD11 peut être vérifié pour sa composition, son état métallographique et sa dureté. Pendant l'usinage, les inspecteurs vérifient les dimensions clés et la planéité. L'inspection du traitement thermique comprend un échantillonnage de la dureté des lots, tandis que l'inspection du meulage de précision se concentre sur les tolérances dimensionnelles, la planéité et le faux-rond final.
Avant expédition, le tranchant est examiné au microscope pour détecter les éclats, rayures et bavures. Les produits finis subissent également des contrôles dimensionnels et esthétiques.
Au fur et à mesure du fonctionnement d'un couteau à refendre, son tranchant s'use progressivement. En fonction de l'état restant de la lame et de la surépaisseur d'affûtage disponible, le réaffûtage peut restaurer sa capacité de coupe et prolonger sa durée de vie utile.
Une inspection régulière du tranchant, du jeu des couteaux et de l'arbre de coupe peut aider à identifier les problèmes en développement avant qu'ils n'entraînent d'importantes interruptions de production. Le réaffûtage doit respecter les exigences techniques appropriées pour conserver les dimensions et la géométrie de la lame requises.
Choisir une fraise appropriée nécessite plus que vérifier son diamètre extérieur. L'outil doit correspondre à la machine à refendre, au type de matériau et aux exigences de production.
Avant de confirmer une spécification, les fabricants doivent prendre en compte :
● Matériel:Confirmez si l'application implique du CCL, un préimprégné PP ou un autre substrat compatible.
● Configuration des machines :Vérifiez l'arbre de coupe, la disposition de montage et les exigences d'appariement des couteaux supérieur et inférieur.
● Dimensions:Confirmez le diamètre extérieur, le diamètre intérieur et l'épaisseur par rapport aux dessins de l'équipement.
● Exigences de coupe :Définissez la largeur de refendage requise et l'état de coupe acceptable.
● Tests d'essai :Évaluez la qualité de coupe, la cohérence dimensionnelle et les conditions de bavure sur la machine réelle avant de procéder à de plus grandes quantités de production.
À titre de référence, les spécifications du produit répertoriées pour cette fraise incluent des diamètres extérieurs de 150 mm, 190 mm et 200 mm, des diamètres intérieurs de 100 mm ou 140 mm et des épaisseurs de 12 mm ou 15 mm. Des dimensions personnalisées peuvent également être discutées selon les dessins d'équipement.
La fourniture de dessins de machine et d'informations sur le substrat précis aide le fabricant d'outils à évaluer la compatibilité dimensionnelle et à recommander une configuration appropriée.
UN:Ce type de coupeur est conçu pour la découpe longitudinale de stratifiés cuivrés (CCL) et de préimprégnés PP utilisés dans la production de matériaux de base pour PCB.
UN:Les couteaux supérieur et inférieur travaillent ensemble pour créer l’action de coupe par roulement. Leur appariement et leur dégagement sont essentiels au processus de refendage prévu.
UN:SKD11 offre une dureté et une résistance à l'usure élevées après un traitement thermique approprié. Ces propriétés le rendent adapté aux opérations de découpe répétées impliquant des matériaux à base de PCB.
UN:Ce modèle est destiné au refendage de matériaux de base CCL et PP, et non aux circuits imprimés FR4 finis avec circuits en cuivre. L'application doit être confirmée auprès du fabricant de l'outil avant utilisation.
UN:Inspectez l’état du tranchant, le jeu des couteaux supérieur et inférieur, le faux-rond de l’extrémité de la lame, l’état du substrat et l’arbre du coupeur. Ces facteurs peuvent tous influencer la qualité de coupe.
UN:Oui. Le diamètre extérieur, le diamètre intérieur et l'épaisseur peuvent être personnalisés selon les dessins du client et les exigences de l'équipement.
UN:Oui. Le réaffûtage peut restaurer le tranchant lorsqu'il reste suffisamment de surépaisseur d'affûtage. Le nombre réel de cycles de réaffûtage dépend de l’état de la lame et des exigences dimensionnelles.
UN:Les informations utiles incluent le modèle de la machine à refendre, les dessins de coupe, les diamètres extérieur et intérieur requis, l'épaisseur, le type de substrat et les dimensions de coupe cibles.
La refendage fiable des substrats de PCB dépend de la combinaison d'un matériau d'outil approprié, d'une fabrication précise, d'un appariement correct des couteaux et de conditions stables de la machine. En évaluant ces facteurs ensemble, les fabricants peuvent mieux contrôler la qualité de coupe et maintenir une préparation cohérente des matériaux en amont.
Vous recherchez une fraise à refendre adaptée à votre ligne de traitement de matériaux PCB ?
Partagez vos dessins d’équipement et vos exigences de découpe avec notre équipe.
Envoyer une demande