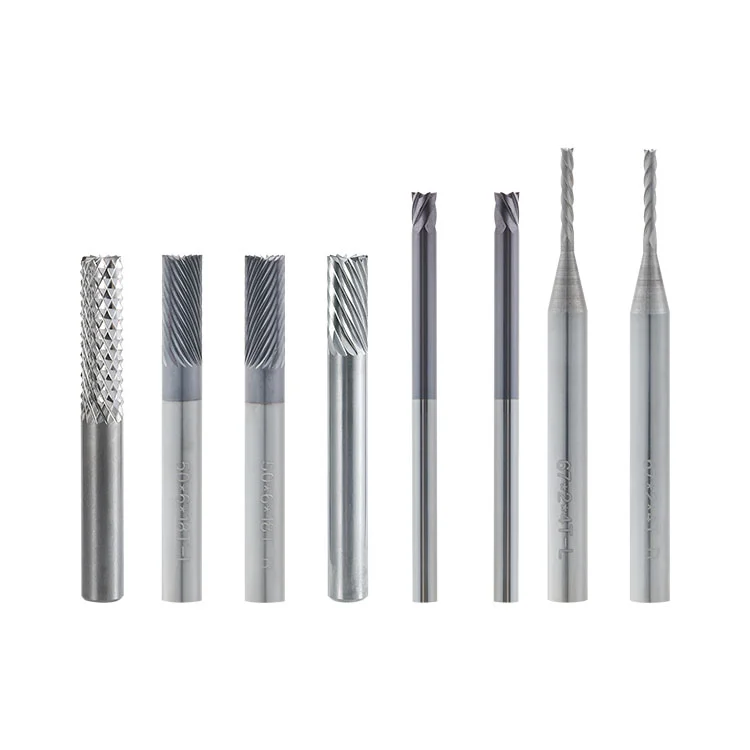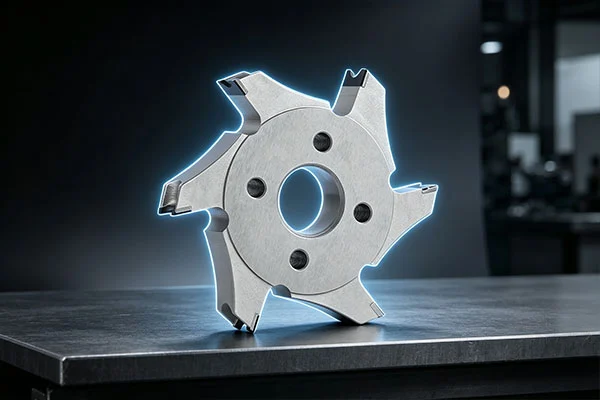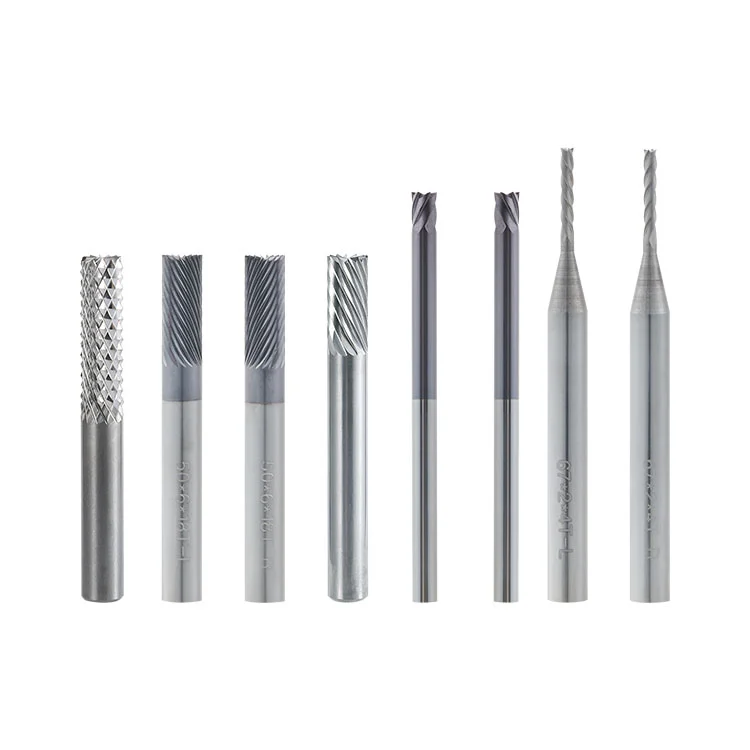
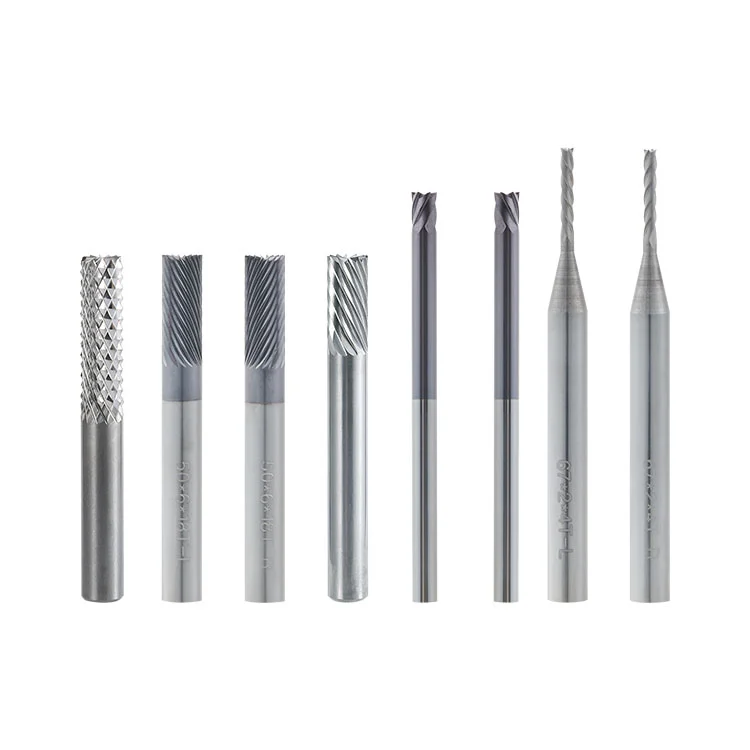
Dongguan Weicheng électronique Co., Ltd.développe des outils de découpe de PCB pour le traitement industriel des cartes, y compris leCoupeur biseauté de bord de carte PCB de carbure, un outil en carbure cémenté solide conçu pour le biseautage et le chanfreinage des doigts en or. Avec une structure à tige droite et un bord de coupe passivé et poli miroir, cette fraise permet de produire des surfaces inclinées lisses tout en réduisant le risque de rayer ou de peler la couche plaquée or lors de la préparation du connecteur PCB.
1. Pourquoi le biseautage des doigts en or est important
2. Comment fonctionne le processus de biseautage
3. Avantages de la construction en carbure
4. Passivation et polissage miroir
5. Choisir la bonne taille de coupe
Les doigts d'or sont des zones de contact conductrices situées le long du bord d'un circuit imprimé. Ils sont couramment utilisés pour connecter un PCB avec un emplacement ou un connecteur compatible. Avant l'insertion, les extrémités des doigts en or peuvent nécessiter un biseautage pour créer une surface de guidage inclinée.
Un biseau correctement traité aide à guider la carte dans le connecteur et permet une insertion et un retrait en douceur. L'état de la surface plaquée or est particulièrement important car des rayures, des écailles ou des bords inégaux peuvent affecter la zone de contact et l'apparence du panneau fini.
Dans la production automatisée de PCB, une fraise à chanfreiner dédiée est utilisée pour usiner le bord de la carte. Son état de pointe, sa précision dimensionnelle et sa compatibilité avec la machine influencent la consistance du chanfrein fini.
La fraise en carbure est fixée sur la broche d'une machine automatique de chanfreinage de PCB. Pendant le fonctionnement, l'outil tourne à grande vitesse tandis que le PCB est transporté à travers la machine à une vitesse d'alimentation contrôlée.
L'extrémité du doigt en or entre en contact avec le tranchant rotatif, qui fraise le bord de la planche pour former une surface de guidage inclinée. Le processus est conçu pour un usinage continu et peut produire un biseau constant lorsque la configuration de la machine et les conditions d'alimentation sont correctement contrôlées.
Un point important est que la fraise elle-même ne détermine pas l’angle de biseau. L'angle de biseau est préréglé et ajusté par la machine à chanfreiner. La fraise est un outil à tige droite et la configuration de la machine détermine l'angle de traitement requis.
La fraise est fabriquée à partir de carbure cémenté à grains ultra fins, également communément appelé acier au tungstène. Ce matériau offre une dureté et une résistance à l'usure élevées, ce qui le rend adapté aux opérations de découpe répétées dans la fabrication de PCB.
Sa construction en carbure monobloc prend en charge les performances de coupe requises pour le chanfreinage continu des doigts en or. La sélection des outils doit néanmoins tenir compte du matériau du panneau, de la broche de la machine, des paramètres de coupe et du volume de production.
Pour les panneaux à haute teneur en fibres de verre ou en charges inorganiques, l'usure des outils peut augmenter. Ces matériaux doivent être évalués par traitement d’échantillons pour confirmer la qualité de coupe et la compatibilité des outils avant la production en série.
L'état du tranchant est particulièrement important lors de l'usinage des bords de PCB plaqués or. Une arête vive non traitée ou une arête de coupe endommagée peut créer des rayures, des frottements ou des contraintes localisées lors du processus de chanfreinage.
La passivation et le polissage miroir aident à éliminer les points pointus le long du tranchant et à produire une surface de contact plus lisse. Cela peut réduire la friction contre la couche plaquée or et réduire le risque d'écaillage de l'or pendant l'usinage.
Cependant, le coupeur n’est qu’un facteur parmi d’autres affectant le résultat final. L'adhérence de la couche d'or, l'état de la carte, le faux-rond de la broche, le dépoussiérage et la vitesse d'alimentation doivent également être pris en compte. L’inspection du premier article est recommandée avant la production continue.
Choisir une fraise en fonction uniquement de son diamètre peut entraîner des problèmes d'installation ou de traitement. L'outil doit correspondre à la broche, à la pince et à l'espace d'installation disponible de la chanfreineuse.
La gamme de spécifications de produits comprend différentes combinaisons de diamètre de fraise, de quantité de dents, de diamètre de tige et de longueur. Les diamètres de coupe répertoriés incluent 1,5 mm, 2 mm, 3 mm, 3,175 mm, 4 mm, 6 mm et 6,35 mm. Les diamètres de tige incluent 3,175 mm, 6 mm et 6,35 mm, selon le modèle.
Avant de commander, confirmez les informations suivantes :
● Diamètre de coupe :Vérifiez le diamètre requis par rapport à l'espace d'installation et à la configuration de traitement de la machine.
● Diamètre de la tige :Faites correspondre la tige à la broche et à la pince pour garantir un serrage sécurisé.
● Longueur de l'outil :Confirmez la longueur de coupe et la longueur totale requises pour la configuration de la machine.
● Nombre de dents :Sélectionnez le modèle correspondant en fonction des conditions d'usinage requises et de la compatibilité des équipements.
● Matériau du panneau :Fournissez le type de PCB et les caractéristiques matérielles pertinentes pour l’évaluation de l’outil.
Fournir un modèle de machine, un échantillon de coupeur existant ou un dessin technique peut aider à vérifier les dimensions requises avant la production.
Les rayures dues aux doigts en or, le pelage du revêtement et les surfaces biseautées inégales peuvent résulter de plusieurs causes différentes. Remplacer le cutter sans vérifier l'état de la machine et de la planche peut ne pas résoudre le problème sous-jacent.
Les causes possibles incluent un tranchant ébréché, une passivation insuffisante, un voile excessif de l'outil, une mauvaise collecte de poussière, une vitesse d'alimentation excessive ou une faible adhérence de la couche plaquée or. Inspectez le cutter et la surface du PCB lors des tests du premier article.
Les ondulations de surface et les marques d'outils visibles peuvent être associées à l'usure de la broche ou de la pince, à une rigidité insuffisante de l'outil, à un transport de planches instable ou à une relation inappropriée entre la vitesse de broche et la vitesse d'avance.
Des angles de biseau inégaux peuvent résulter de réglages incorrects de l'angle de la machine, d'écarts de positionnement des planches, d'un transport instable ou d'un faux-rond anormal de la broche. L'angle de biseau doit être vérifié et ajusté via la machine plutôt qu'en supposant que la fraise a un angle de formage fixe.
Une teneur élevée en fibres de verre, une mauvaise extraction de la poussière, une température de coupe excessive et des paramètres de traitement inadaptés peuvent accélérer l'usure des outils. Une inspection régulière permet d'identifier les changements dans l'état de pointe avant qu'ils n'affectent la qualité de la production.
Une installation correcte et un entretien de routine aident à préserver l’état de l’outil et à soutenir un traitement stable. Avant l'utilisation, inspectez la fraise sous un grossissement approprié pour déceler des fissures, des éclats ou des dommages aux bords. La tige et la pince doivent être propres et le faux-rond de l'outil doit être vérifié avant l'usinage.
Pendant la production, laissez le système de dépoussiérage fonctionner pour éliminer la fibre de verre et autres débris de coupe. Évitez les changements brusques de vitesse d'alimentation des planches, qui peuvent introduire des charges d'impact et augmenter le risque de dommages tranchants.
Après le traitement, dépoussiérez avec une brosse douce et rangez le cutter dans un endroit sec. Évitez tout contact entre le tranchant et les objets durs. Lorsque le bord devient émoussé, un réaffûtage professionnel peut restaurer sa capacité de coupe. Le faux-rond doit être vérifié à nouveau après le meulage avant de réinstaller l'outil.
Un essai de coupe et une inspection du premier article doivent être effectués après l'installation ou le remplacement de l'outil. Vérifiez l'angle de biseau, la finition de surface et l'état de la couche plaquée or avant de poursuivre la production continue.
R : Il est utilisé sur les machines à chanfreiner les PCB pour chanfreiner les extrémités des doigts en or plaqués or. Le processus crée une surface de guidage inclinée pour faciliter l'insertion du PCB dans les connecteurs.
R : Non. La fraise a une structure à tige droite sans angle de formage fixe. L'angle de biseau est défini et ajusté par la machine à chanfreiner les PCB.
R : La passivation et le polissage miroir aident à éliminer les points pointus et à créer un bord de coupe plus lisse. Cela permet de réduire les frottements, les rayures et le risque de pelage sur la surface plaquée or.
R : Les cartes FPC minces peuvent être évaluées pour le chanfreinage. La vitesse d'alimentation des planches doit être réduite pour limiter l'impact de la coupe, et des tests d'échantillons sont recommandés avant la production. Les panneaux FPC avec des plaques de renfort épaisses nécessitent également une évaluation préalable.
R : Les causes possibles incluent un bord de coupe ébréché ou insuffisamment poli, un voile excessif de l'outil, de la poussière emprisonnée entre l'outil et la planche, une vitesse d'alimentation élevée ou une mauvaise adhérence de la couche plaquée or. Ces facteurs doivent être vérifiés individuellement.
R : Vérifiez les spécifications de la broche et de la pince, l'espace d'installation, la longueur de l'outil requise et la configuration de la machine. Les dimensions de la fraise doivent être confirmées par rapport au dessin de l'équipement ou à un échantillon d'outil existant.
R : Oui. Le réaffûtage professionnel peut restaurer un tranchant émoussé lorsque l’état de l’outil le permet. Après le meulage, inspectez le tranchant et revérifiez le faux-rond de l'outil avant de le réinstaller.
R : Effectuez des tests sur le premier article pour confirmer l'angle de biseau, la finition de surface et l'état de la couche plaquée or. Vérifiez également l'installation de la fraise, le faux-rond de la broche, la propreté des pinces, le positionnement de la planche et la collecte de la poussière.
Le chanfreinage cohérent des doigts en or des PCB nécessite la bonne combinaison de construction d'outils en carbure, de préparation de pointe, de compatibilité des machines et de contrôle du processus. L'évaluation de ces facteurs avant la production aide les fabricants à maintenir une qualité de chanfrein stable et à réduire les défauts de surface évitables.
Vous recherchez une fraise en carbure pour le chanfreinage des doigts en or des PCB ?
Envoyez les spécifications de votre machine, les dessins de découpe ou les échantillons requis à notre équipe.
Envoyer une demande