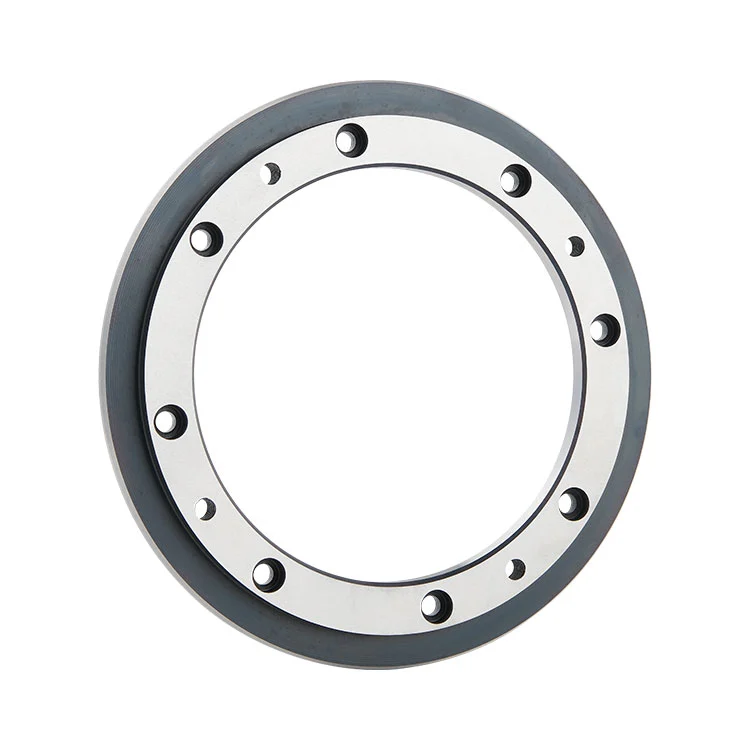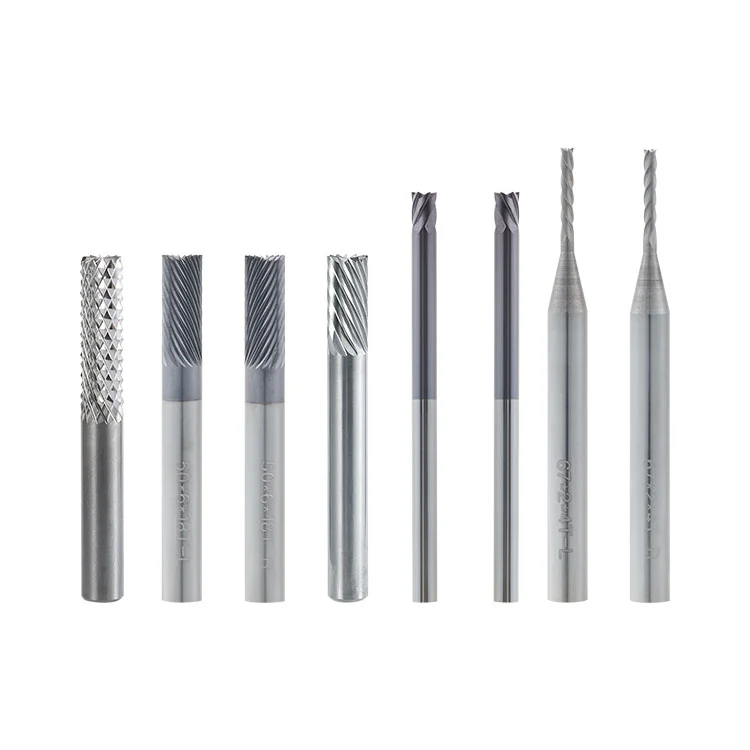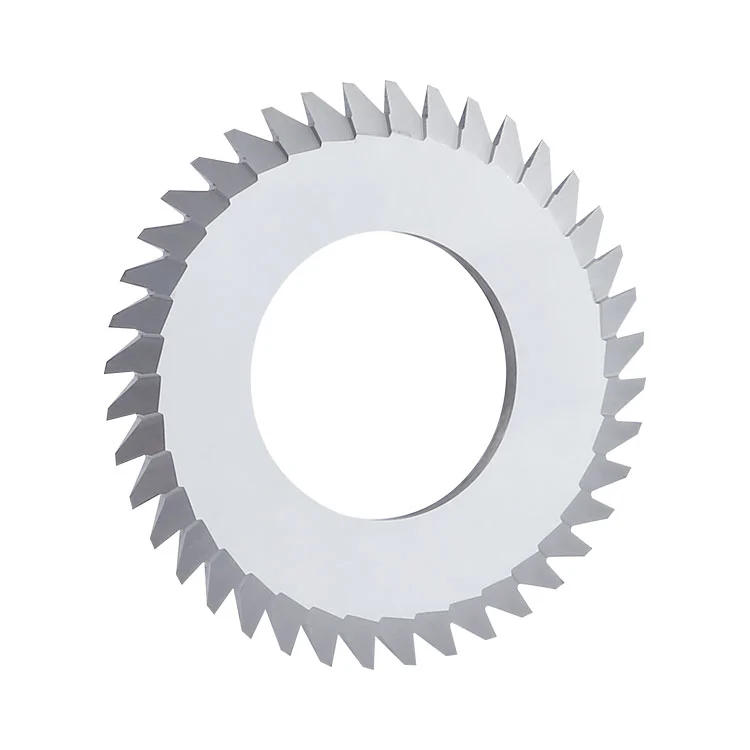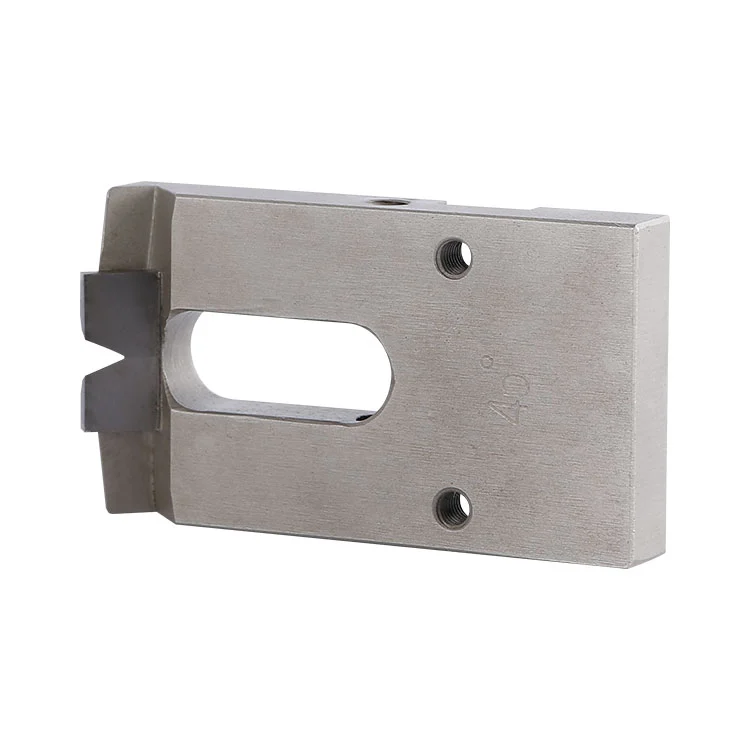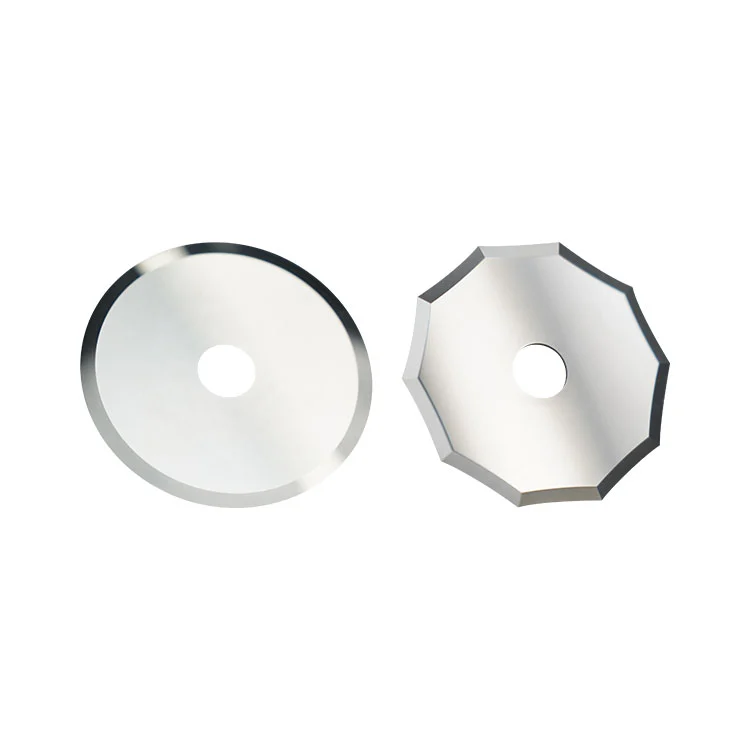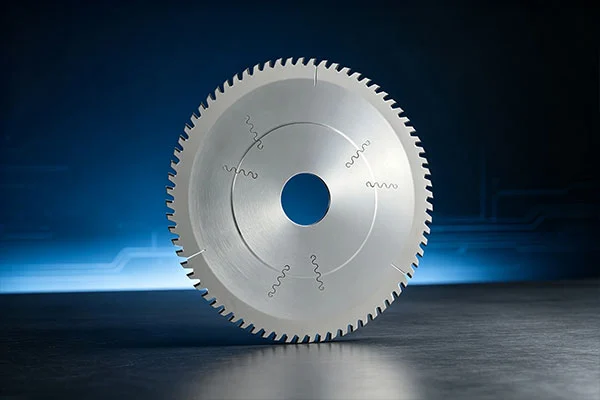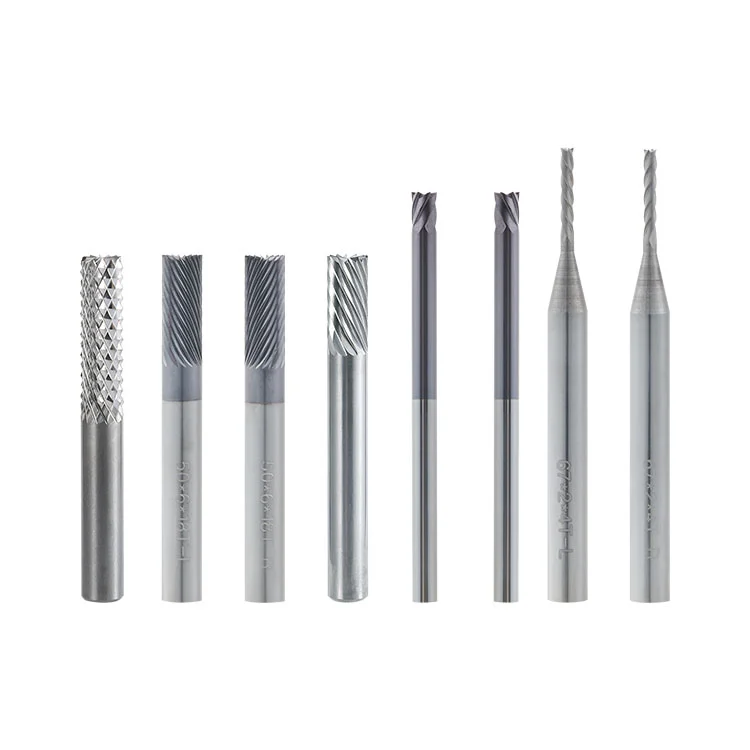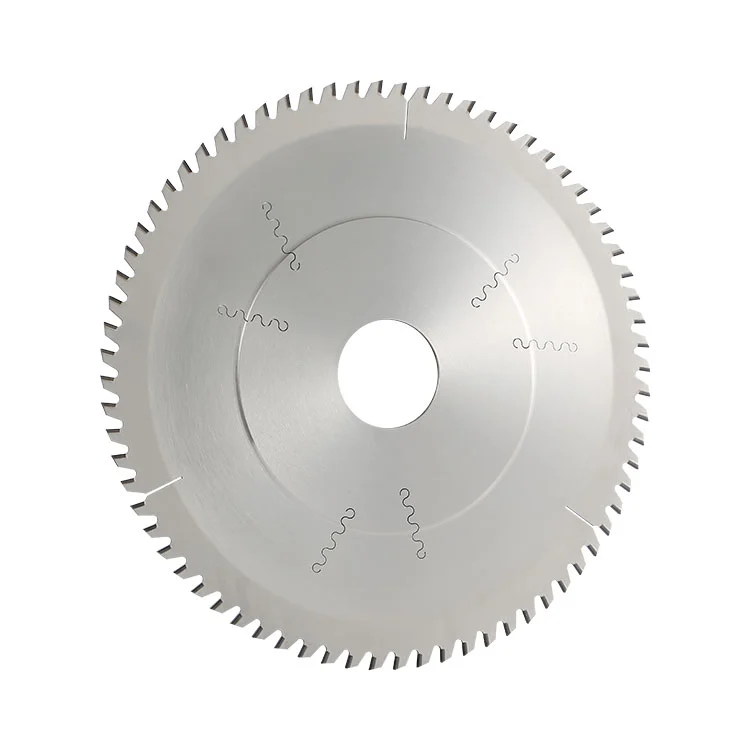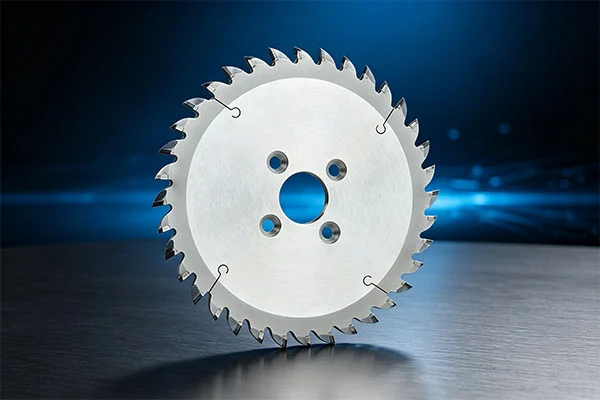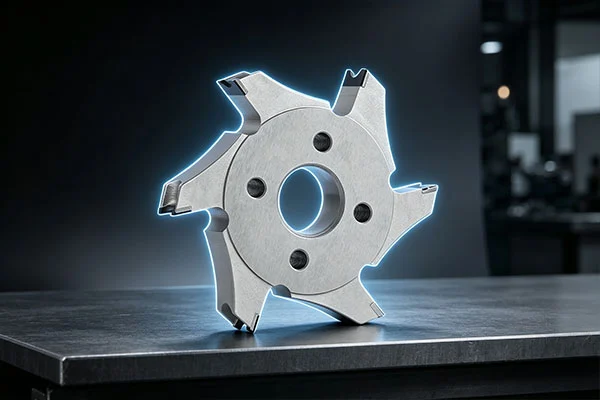
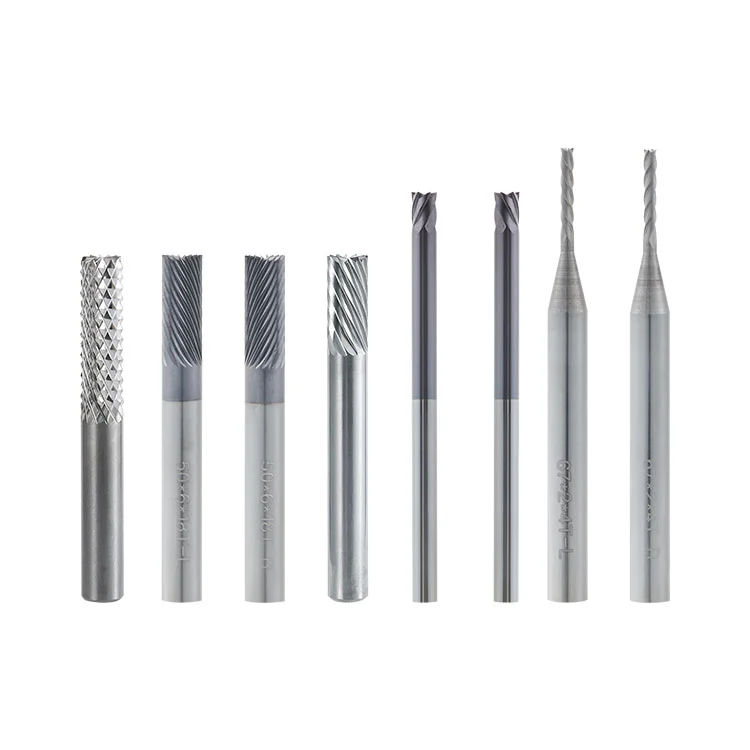
En tant que fournisseur professionnel, Winway fournit la fraise à chanfreiner les bords des circuits imprimés en carbure, un outil en carbure cémenté solide conçu pour les machines automatiques de chanfreinage des circuits imprimés. Il est utilisé pour biseauter et chanfreiner les extrémités des doigts en or plaqués or des PCB. Doté d'une structure à tige droite, le tranchant subit une passivation et un polissage miroir pour produire des surfaces inclinées lisses. Cela permet de réduire les rayures et le pelage de la couche plaquée or tout en répondant aux exigences d'insertion et d'extraction des connecteurs. La fraise convient à la production de masse continue de chanfreinage au doigt en or pour PCB.
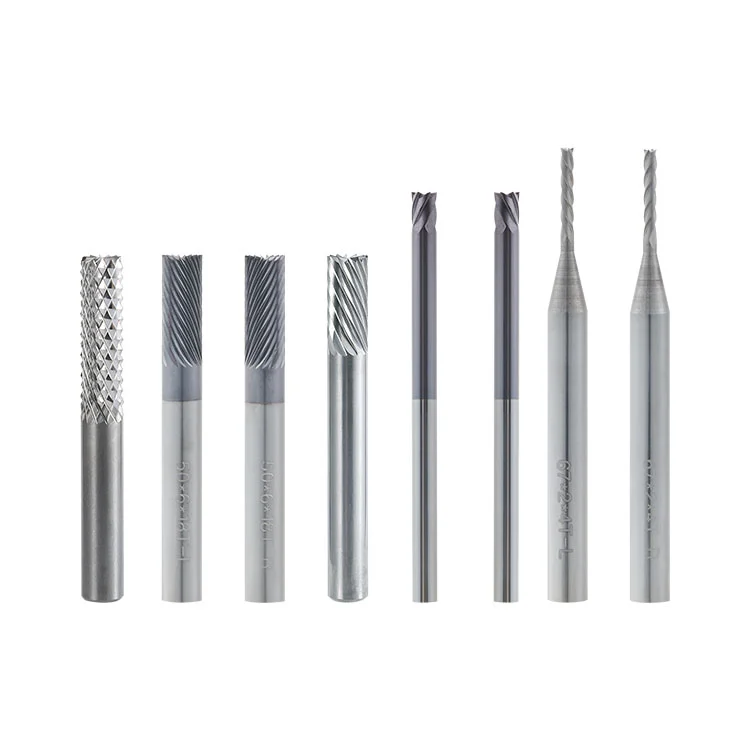
La fraise à chanfreiner les bords des PCB en carbure est un outil de coupe spécial pour les machines à chanfreiner les PCB. Il est intégralement fabriqué à partir de carbure cémenté à grains ultra fins (acier au tungstène) et comporte une tige droite pour le montage de la broche. Pendant le fonctionnement, le tranchant circulaire extérieur tourne à grande vitesse tandis que la carte PCB traverse la machine à une vitesse constante. L'outil usine la surface inclinée de guidage à l'extrémité du doigt en or plaqué or pour l'insertion ultérieure du connecteur.
La fraise est serrée sur la broche de la chanfreineuse et tourne à grande vitesse. La carte PCB est alimentée à une vitesse constante par le mécanisme de transport sur chenilles, permettant à l'extrémité du doigt en or d'entrer en contact continu avec le tranchant en rotation. L'angle de biseau est prédéfini et ajusté par l'équipement de la machine plutôt que par la fraise elle-même.
Le tranchant fraise le bord de la planche pour créer une surface inclinée uniforme en un seul passage. La passivation et le polissage affaiblissent les points pointus le long du bord, contribuant ainsi à réduire les déchirures et les frottements contre la couche plaquée or lors de la coupe et réduisant ainsi le risque d'écaillage de l'or.
● Construction en carbure monobloc :Intégralement fabriqué en carbure cémenté à grain ultra fin pour une dureté et une résistance à l'usure élevées.
● Tranchant passivé :Le tranchant est passivé et poli pour éliminer les pointes acérées et réduire les rayures sur la surface plaquée or.
● Conception à tige droite :Prend en charge le serrage de la broche sur les machines automatiques de chanfreinage de PCB compatibles.
● Coupe stable :La découpe continue avec alimentation en planches sur la chaîne d'assemblage permet de produire des surfaces inclinées constantes.
● Dommages réduits au revêtement :Le bord de coupe poli aide à réduire le pelage et les rayures de l'or liés au frottement lors du chanfreinage des doigts en or.
Les spécifications suivantes couvrent différents diamètres de fraises, quantités de dents, diamètres de tige et longueurs. Sélectionnez la fraise à chanfreiner les bords des circuits imprimés en carbure en fonction des exigences de la broche et du porte-outil de la machine à chanfreiner.
| Ordinal | Diamètre (D) | Nombre de dents (P) | Diamètre de la tige (d) | Longueur (L1) | Longueur totale (L) |
| 01 | 2 | 4 | 6 | 15 | 50/67 |
| 02 | 3 | 6 | 6 | 15 | 50/67 |
| 03 | 4 | 8 | 6 | 15 | 50/67 |
| 04 | 6 | 12 | 6 | 17 | 50/67 |
| 05 | 6.35 | 18 | 6.35 | 18 | 50/67 |
| 06 | 3.175 | 6 | 3.175 | 4.5 | 50 |
| 07 | 2 | 4 | 3.175 | 14 | 54 |
| 08 | 3.175 | 10 | 3.175 | 12 | 54 |
| 09 | 2 | 4 | 3.175 | 14 | 67 |
| 10 | 3.175 | 6 | 3.175 | 16 | 67 |
| 11 | 1.5 | 4 | 6 | 14 | 50 |
| 12 | 2 | 4 | 6 | 14 | 50 |
| 13 | 6 | 18 | 6 | 16 | 50 |
| 14 | 2 | 4 | 6 | 14 | 67 |
| 15 | 3 | 6 | 6 | 14 | 67 |
| 16 | 4 | 8 | 6 | 14 | 67 |
| 17 | 6 | 18 | 6 | 16 | 67 |
| 18 | 6 | 12 | 6 | 30 | 80 |
| 19 | 6.35 | 12 | 6.35 | 25 | 50 |
● Planches rigides FR-4 :Chanfreinage en biseau des doigts en or plaqués or dans la production sur chaîne d'assemblage de PCB.
● Clés mémoire :Surface inclinée en forme de doigt doré pour faciliter l'insertion du connecteur.
● Tableaux de communication :Chanfreinage au doigt en or pour les circuits imprimés de communication.
● Tableaux de contrôle industriels :Traitement de surface incliné pour les connecteurs PCB de contrôle industriel.
● Cartes de tests :Traitement du biseau à doigts dorés pour les cartes de test PCB.
● Production continue :Traitement de chanfreinage en masse des doigts d'or à l'aide de machines automatiques de chanfreinage de PCB.
Les cartes FPC minces peuvent également être évaluées pour le chanfreinage. La vitesse d'alimentation des planches doit être réduite et des tests d'échantillons doivent être effectués à l'avance.
● Panneaux spéciaux à haute charge :Les planches à haute teneur en fibres de verre ou à forte charge inorganique peuvent accélérer l'usure des outils et augmenter le risque d'écaillage de l'or ou d'écaillage des bords.
● Cuivre saillant :Les pièces présentant des nodules de cuivre ou des saillies résiduelles de cuivre le long du bord de la planche peuvent entrer en collision avec le bord de coupe pendant l'alimentation.
● Plaques métalliques :Ne convient pas à la découpe de grandes surfaces de substrats en aluminium ou d'autres plaques métalliques.
● Mauvais contrôle de la poussière :Les lignes de production sans dépoussiérage efficace peuvent accumuler de la poussière de fibre de verre et augmenter la friction de coupe.
● Charge de coupe excessive :La vitesse d'alimentation des planches et la pression de coupe dépassant les conditions de travail nominales de l'outil doivent être évitées.
● Mauvaise adhérence du revêtement :Les cartes PCB avec une faible adhérence de la couche plaquée or peuvent développer des défauts de pelage, quel que soit l'état de la découpe.
Malentendu:L'angle de l'outil détermine directement l'angle de biseau.
Correction:La fraise à biseauter les bords des circuits imprimés en carbure a une structure à tige droite et n'a pas d'angle de formage fixe. L'angle de biseau est ajusté par l'équipement de la machine à chanfreiner, et non par la fraise elle-même.
Malentendu:Les fraises à tige PCB ordinaires peuvent remplacer directement les fraises biseautées spéciales à doigts en or.
Correction:Les fraises ordinaires peuvent avoir des arêtes de coupe tranchantes et non traitées. Sans passivation et polissage appropriés, ils peuvent rayer la couche plaquée or et augmenter le risque de pelage de l'or.
Malentendu:Un tranchant plus long améliore toujours les performances d’usinage.
Correction:Un tranchant trop long peut réduire la rigidité de l'outil, provoquer des vibrations de coupe et laisser des marques d'outil ou des rayures sur le revêtement doré des doigts.
Malentendu:Un diamètre de coupe plus grand augmente toujours l'efficacité du traitement.
Correction:Le diamètre doit correspondre à l'espace d'installation de la broche et à la configuration de la machine. Les outils de grand diamètre ne doivent pas être sélectionnés sans vérifier la compatibilité.
1. Inspection du premier article :Effectuez un essai de découpe avant la production en série pour confirmer l’angle de biseau et l’état du revêtement des doigts d’or.
2. Contrôle du faux-rond :N'utilisez pas de fraises présentant un faux-rond radial excessif, ce qui pourrait provoquer des ondulations de surface et des rayures au niveau des doigts dorés.
3. Installation propre :N'installez pas la fraise lorsque la tige ou la pince de serrage est contaminée par de l'huile ou de la poussière, ou présente des signes d'usure.
4. État de l'outil :Les couteaux présentant des bords ébréchés, des encoches ou des fissures ne doivent pas être utilisés.
5. Alimentation stable :Évitez les changements brusques de vitesse d'alimentation des planches, car les charges d'impact peuvent provoquer un écaillage des bords de coupe.
6. Arrêt sécurisé :Ne faites pas glisser la planche de force pour arrêter la machine pendant le traitement, car cela pourrait provoquer des rayures horizontales sur la surface plaquée or.
Causes possibles :Arête de coupe ébréchée, passivation ou polissage insuffisant, voile excessif de l'outil, mauvaise collecte de poussière, poussière de fibre de verre emprisonnée entre l'arête de coupe et la surface de la carte, vitesse d'alimentation excessive de la carte ou adhérence insuffisante de la couche plaquée or du PCB.
Causes possibles :Usure de la broche ou des pinces, rigidité insuffisante de l'outil, inadéquation entre la vitesse d'alimentation du carton et la vitesse de la broche, ou transport et positionnement instables du carton.
Causes possibles :Réglages incorrects de l'angle de biseau sur la machine, décalage de transport ou de positionnement des planches, usure de l'outil ou faux-rond anormal de la broche.
Causes possibles :Teneur élevée en fibre de verre dans le panneau, mauvaise collecte de poussière, température de coupe excessive ou paramètres de coupe inappropriés.
Causes possibles :Nodules de cuivre ou corps étrangers sur la planche heurtant l'outil, ou impact d'alimentation excessif.
1. Avant l'installation :Vérifiez le tranchant pour déceler les éclats et les fissures au microscope. Nettoyez la tige et la pince de l'outil et mesurez le faux-rond de l'outil.
2. Pendant le traitement :Maintenez le système de dépoussiérage en marche pour éliminer la poussière de coupe et réduire l’usure des tranchants.
3. Après traitement :Nettoyez la poussière de l'outil avec une brosse douce. Évitez de toucher le tranchant avec des objets durs et rangez le cutter dans un environnement sec.
4. Après émoussement :Envoyez la fraise pour un meulage professionnel. Revérifiez le faux-rond après le meulage avant de le réinstaller. Le meulage répare uniquement le tranchant et ne crée pas d’angle de formation.
5. Stockage:Rangez les couteaux séparément et protégez leurs bords tranchants pour éviter les dommages causés par les collisions.
A1 : De fins doigts en or FPC peuvent être traités. Réduisez la vitesse d’alimentation des planches pour limiter l’impact de la coupe. Les panneaux FPC avec des plaques de renfort épaisses doivent faire l'objet d'une évaluation d'échantillon à l'avance.
R2 : Pas nécessairement. Le pelage de l’or peut être affecté par l’état de pointe, les paramètres de coupe, le frottement de la poussière, les processus de placage à l’or des PCB et l’adhérence du revêtement. Vérifiez ces facteurs individuellement lors de l’inspection du premier article.
A3 : Non. La fraise à chanfreiner les bords des circuits imprimés en carbure est un outil à tige droite pour les machines à chanfreiner. L'angle de biseau est ajusté par l'équipement de la machine, permettant au même coupeur compatible de traiter différents angles.
A4 : Oui. Le carbure cémenté permet un réaffûtage professionnel. Le meulage répare le tranchant et la fraise ne nécessite pas d'angle de formage pour être usinée.
Adresse
Bâtiment 17, parc industriel Yonglida Tiansheng, avenue Gangkou n° 50, district de Wanjiang, ville de Dongguan, province du Guangdong, Chine
Tél