Produits
Coupeur de biseau de carte PCB de carbure
  • Coupeur de biseau de carte PCB de carbureCoupeur de biseau de carte PCB de carbure

Coupeur de biseau de carte PCB de carbure

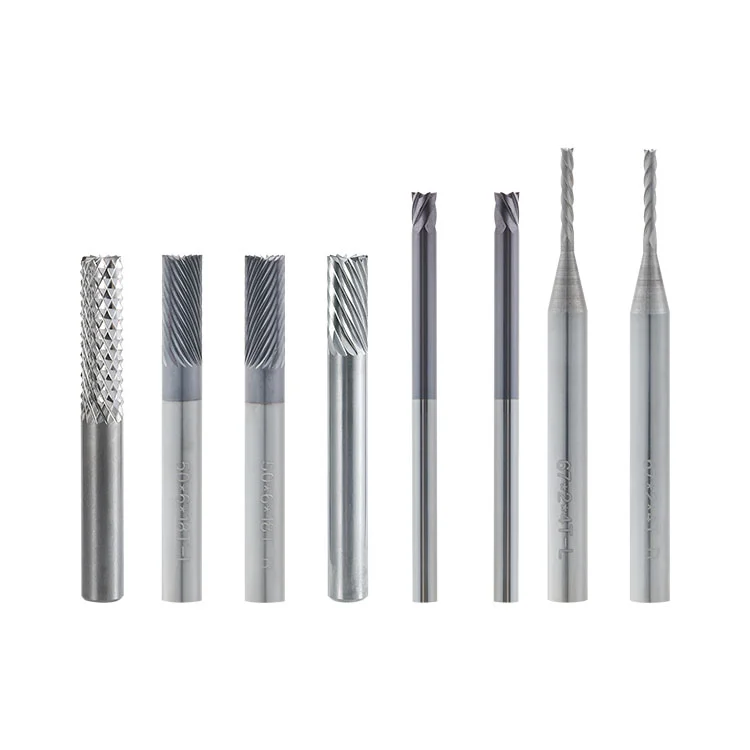
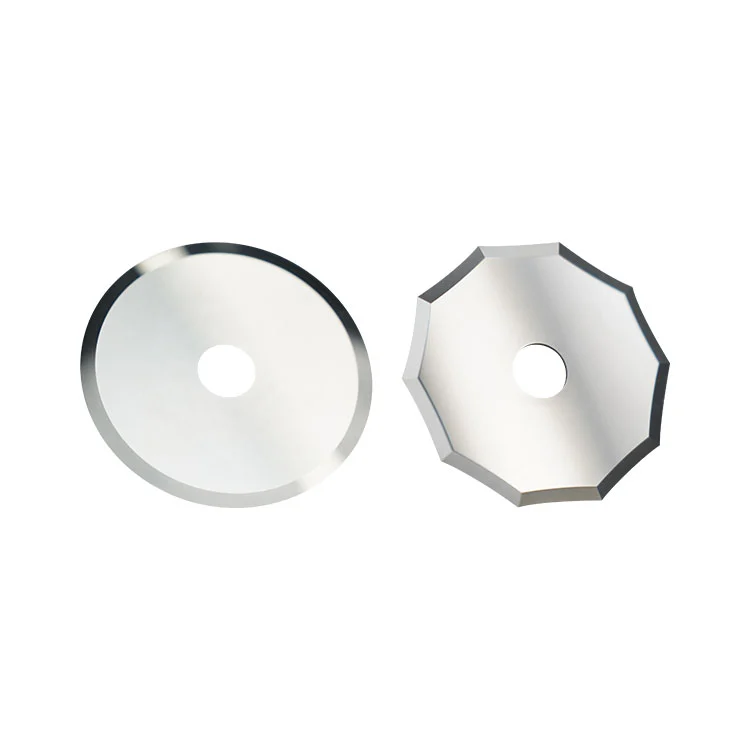
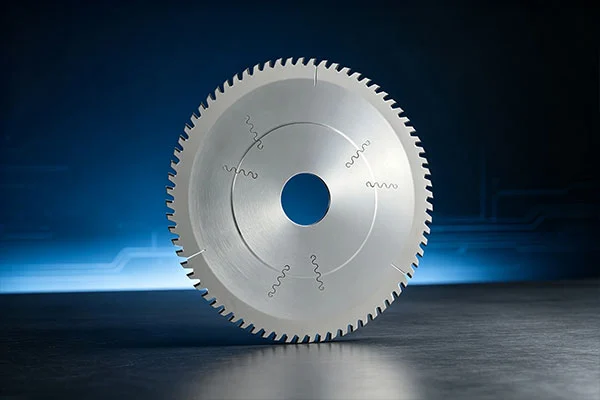
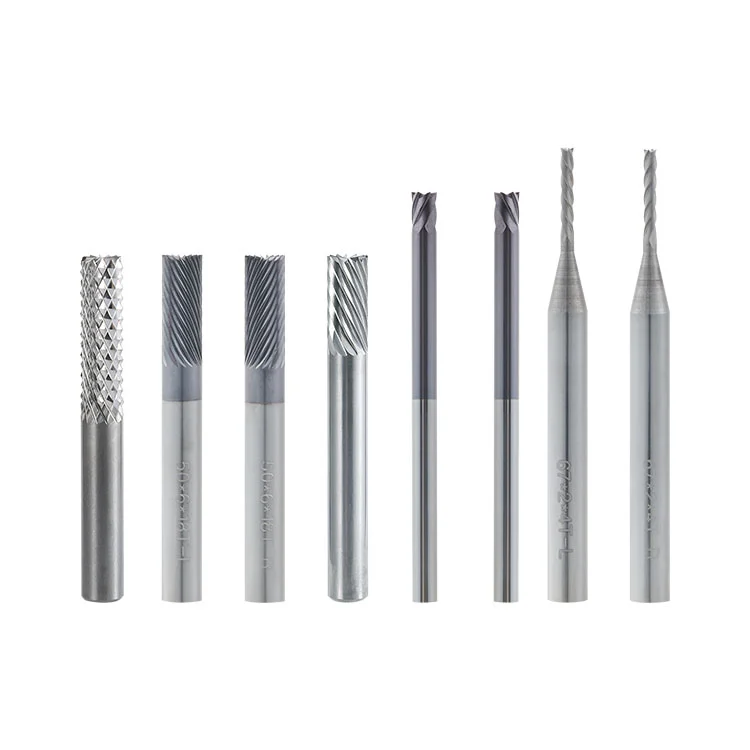
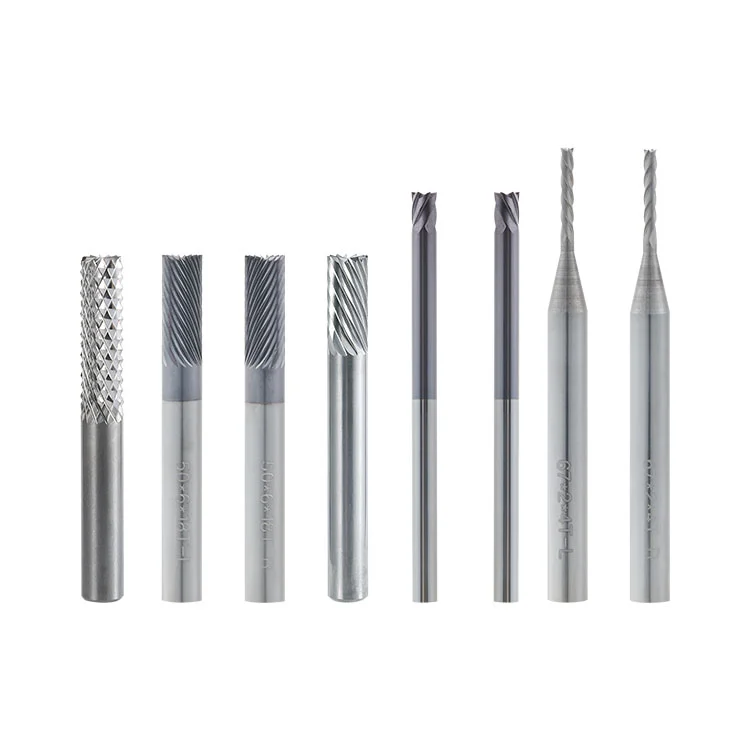
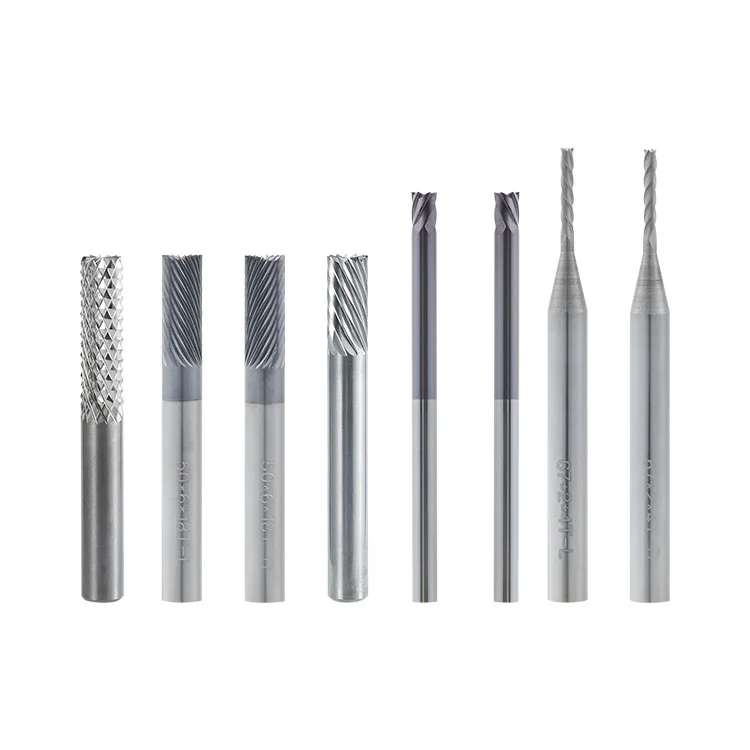
En tant que fournisseur professionnel, Winway propose la fraise biseautée en carbure pour PCB. Cette fraise biseautée en carbure monobloc est spécialement conçue pour le traitement du biseau à doigt d'or des PCB. Il adopte un substrat en carbure cémenté à grains ultra-fins, utilisé pour le chanfreinage et la formation de biseau du doigt d'or des PCB. Il résout les défauts courants dans l'usinage au doigt d'or, tels que l'étirage des feuilles de cuivre, l'écaillage du cuivre, les entailles, le blanchiment et les bavures. Le tranchant est affûté avec une nano-précision pour des performances de coupe nettes. Après l'usinage, le bord du doigt en or est lisse et arrondi, répondant à la fiabilité plug-pull et à la norme d'apparence de qualité A. Compatible avec la machine à chanfreiner les doigts d'or PCB pour une production continue de grands volumes, et elle peut être rectifiée pour une utilisation répétée plusieurs fois.

    En tant que fabricant professionnel, Winway propose la fraise biseautée en carbure pour PCB. La fraise biseautée en carbure monobloc pour doigt d'or est un outil de finition pour le processus de doigt d'or dans l'industrie des PCB. Son profil de dent et son angle de coupe sont optimisés pour la structure composite composée d'une couche de placage d'or, d'une couche de cuivre et d'un substrat FR4. Il réduit les dommages causés à la couche de placage d'or et à la feuille de cuivre par traction avec une consistance d'usinage élevée, adaptée à la production en masse de cartes PCB à doigts d'or.

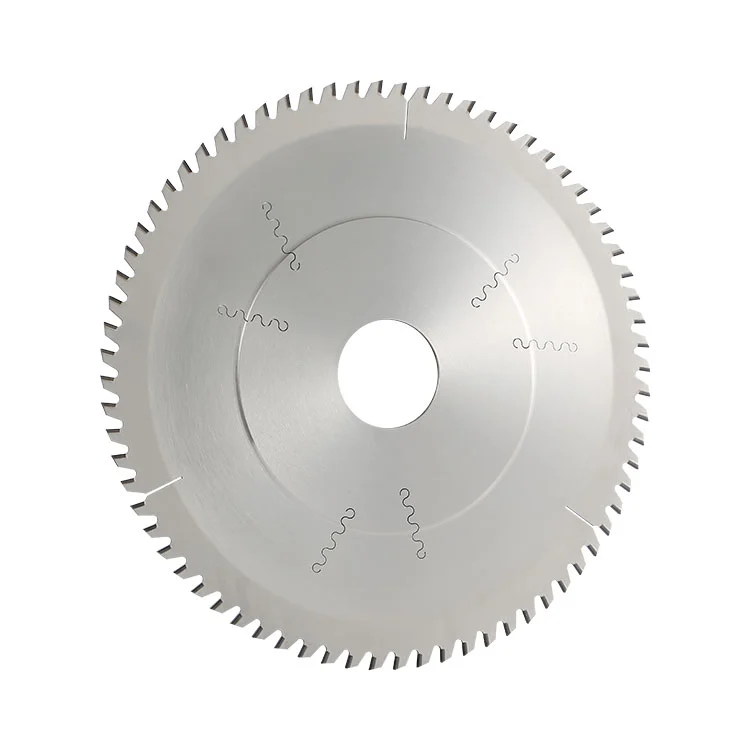
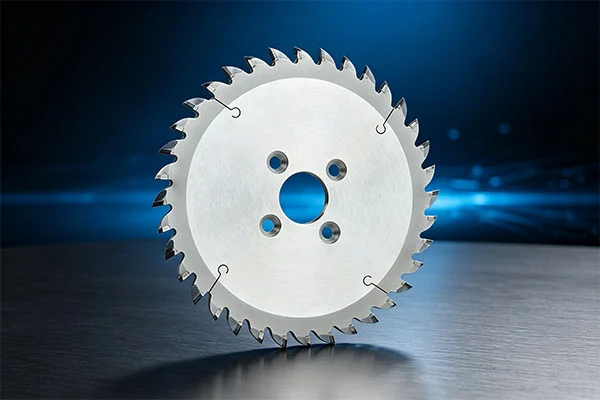
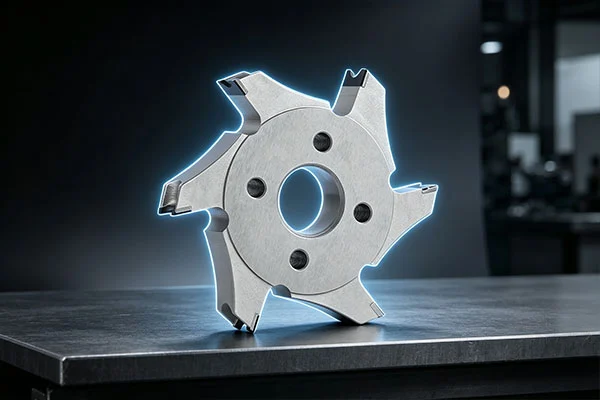
    Carbide PCB Tungsten Steel V-Cut Cutter

    Définition du produit

    Fraise biseautée en carbure monobloc pour doigt d'or (Carbide PCB Bevel Cutter) : Outil de coupe de finition en carbure cémenté par frittage, meulage CNC de précision et traitement d'affûtage de pointe. Spécialement utilisé pour le chanfreinage en biseau de la position du doigt d'or du PCB, il forme un plan incliné désigné sur le bord du doigt d'or pour réaliser un branchement et un retrait en douceur du connecteur.

    Analyse des matériaux

    Matériau de base : carbure cémenté (acier au tungstène). Adoptez un carbure cémenté à grains ultra fins avec un rapport de liant cobalt optimisé. Le coupe-biseau en carbure pour PCB utilise cette structure matérielle :

    • 1. Haute dureté et excellente résistance à l'usure, le bord n'est pas facile à passiver rapidement lors d'une coupe de longue durée de la couche plaquée or ;
    • 2. Ténacité équilibrée, résiste à l'écaillage des dents et à la casse des bords lors de l'usinage des coins des doigts en or ;
    • 3. Bonne stabilité thermique, pas facile à recuire sous une coupe à grande vitesse, réduit la combustion des planches et les dommages à la surface dorée ;
    • 4. Matériau Dense, le tranchant peut être meulé jusqu'à un état ultra-tranchant pour réduire la force de traction sur la couche d'or et la couche de cuivre.

    Résultats des tests de performances

    • 1. Test d'apparence du doigt d'or : le plan incliné usiné du doigt d'or est lisse, sans pelage de la couche d'or, sans étirage du cuivre, sans encoche ou blanchiment de la fibre de verre, conforme à la norme IPC et aux exigences d'acceptation de l'apparence du client.
    • 2. Test de durée de vie : dans les mêmes conditions de travail, la fraise en carbure à profil de dent spécial pour doigt en or a une durée de vie plus longue que les fraises biseautées ordinaires, réduisant ainsi la fréquence de changement d'outil.
    • 3. Stabilité à grande vitesse : compatible avec la vitesse de rotation régulière de la machine à chanfreiner à doigt d'or, pas de marques de bavardage évidentes dans l'usinage continu et un angle de biseau stable.
    • 4. Vérification plug-pull : le plan incliné usiné à doigt doré ne rayera pas les bornes du connecteur pendant le test plug-pull avec des performances de contact stables.

    Avantages principaux

    • 1. protection contre le placage des doigts en or : conception de pointe spéciale avec des performances de coupe douces, réduit l'écaillage de la couche de placage à l'or et l'étirage de la feuille de cuivre ;
    • 2. Précision stable du plan incliné : angle de biseau uniforme avec une bonne cohérence dimensionnelle et un rendement élevé du produit fini ;
    • 3. Résistant à l'usure et durable : substrat en carbure cémenté, adapté à l'usinage continu de grands volumes de doigts d'or PCB ;
    • 4. Bord de coupe fin pour un bord fini lisse sans polissage manuel secondaire ;
    • 5. Peut être retourné à l'usine pour un nouveau meulage. Les vieux couteaux réparés peuvent être réutilisés sur la machine pour réduire les coûts des consommables.
    • 6. Compatible avec les machines à chanfreiner les doigts d'or grand public.

    Tableau de spécifications (commun pour Gold-finger)

    Ordinal Diamètre (D) Nombre de dents (P) Diamètre de tige (d) Longueur (L1) Longueur totale (L)
    01 2 4 6 15 50/67
    02 3 6 6 15 50/67
    03 4 8 6 15 50/67
    04 6 12 6 15 50/67
    05 6.35 18 6.35 18 50/67
    06 3.175 6 3.175 4.5 50
    07 2 4 3.175 14 54
    08 3.175 10 3.175 12 54
    09 2 4 3.175 14 67
    10 3.175 6 3.175 16 67
    11 1.5 4 6 14 50
    12 2 4 6 14 50
    13 6 18 6 16 50
    14 2 4 6 14 67
    15 3 6 6 14 67
    16 4 8 6 16 67
    17 6 18 6 30 80
    18 6 12 6.35 25 50
    19 6.35 18 6.35 25 50

    Champ d'application

    Usine de PCB : chanfreinage en biseau pour doigt d'or (application principale) ;

    Divers PCB avec doigt d'or : carte de barre de mémoire, carte de contrôle industrielle, carte d'interface de connecteur, carte de pilote d'affichage, etc. ;

    Finition en biseau secondaire pour les planches à doigts d'or retravaillées.

    Norme de contrôle d'inspection de la qualité

    • 1. Matière première : inspection par échantillonnage de dureté et de granulométrie pour le substrat en carbure cémenté ;
    • 2. Tolérance dimensionnelle : tolérance du diamètre extérieur, de la longueur, du nombre de dents et de l'angle de biseau ± 0,01 mm ;
    • 3. Inspection visuelle complète du tranchant : pas d'écaillage, d'entaille ou de rayure de meulage ;
    • 4. correction d'équilibre dynamique, pas d'épuisement pendant la rotation à grande vitesse ;
    • 5. Vérification de la coupe d'essai d'usinage : coupe d'essai au doigt d'or, confirme l'absence de défauts d'écaillage ou d'étirage de l'or ;
    • 6. Inspection complète des produits finis et réinspection avant la livraison.

    Exemple de processus de test

    • 1. Le client confirme les spécifications de la fraise biseautée à doigt d'or en carbure cémenté ;
    • 2. Découpe d'essai à la machine, inspecter la surface biseautée du doigt d'or, vérifier le pelage de l'or/le dessin du cuivre ;
    • 3. Confirmer que les performances d'usinage répondent aux exigences ;
    • 4. Approvisionnement en masse après approbation de l'échantillon ; un essai en petits lots est disponible.

    Assistance après-vente

    • 1. Remplacer les défauts de qualité d'usine (exclure les dommages causés par la combustion à sec et les impacts causés par l'homme) ;
    • 2. Un service de rebroyage est disponible après l'usure de l'outil ;
    • 3.Fournir des conseils sur les paramètres d'usinage, aider à résoudre les anomalies d'usinage telles que le pelage et le dessin de l'or ;
    • 4. personnalisation rapide pour les spécifications non standard.

    Conditions de travail non applicables

    • 1. Ne convient pas pour couper du métal solide épais ou des pièces en acier inoxydable. Le bord en carbure est facile à ébrécher lors du traitement du métal dur.
    • 2. Pièces mélangées à des impuretés métalliques dures massives ou à des particules dures grossières, ce qui endommagera le tranchant par impact.
    • 3. Une profondeur de coupe excessive en un seul passage entraînera un écaillage des bords et une déformation du substrat.
    • 4. Équipement sans système efficace de dépoussiérage ; La poussière accumulée de fibre de verre accélérera l’usure de pointe et rayera la surface des doigts d’or.
    • 5.Usinage dans des conditions de grand faux-rond de broche ou de fixation desserrée ; les vibrations provoqueront facilement un écaillage des bords du carbure.
    • 6. Une coupe à sec à charge lourde de longue durée sans dissipation thermique entraînera un recuit thermique de l'outil et une chute de netteté.

    Malentendus courants en matière de sélection

    • 1.❌ Malentendu : plus de dents apportent toujours une meilleure qualité d'usinage. Correction : Une quantité excessive de dents augmente la charge de coupe pour une fine couche plaquée or. Choisissez le nombre de dents approprié en fonction de l'épaisseur de la planche et de la largeur du doigt d'or, un trop grand nombre de dents peut provoquer un écaillage de la couche d'or.
    • 2.❌ Malentendu : la même fraise peut être partagée pour différents angles de biseau. Correction : la forme de la dent de l'outil et l'angle de dépouille sont conçus pour un angle de biseau fixe. N'obtenez pas un angle différent uniquement en ajustant les paramètres de la machine, cela entraînerait une mauvaise surface et un pelage de l'or.
    • 3.❌ Malentendu : le nouvel outil doit fonctionner à la vitesse d'avance maximale Correction : la nouvelle fraise tranchante doit adopter une alimentation modérée pour le traitement de rodage. Les paramètres agressifs lors de la première utilisation déchirent facilement le mince revêtement plaqué or.

    Interdictions d'utilisation de la machine

    • 1. Ne commencez pas à couper en cas de faux-rond excessif de la broche, de pince de serrage sale ou usée ; les vibrations provoqueront un écaillage des bords du carbure.
    • 2. Interdire la collision de l'outil ou le démarrage de la broche avec une pièce non serrée.
    • 3. Le système de collecte de poussière doit être activé ; la poussière abrasera le tranchant et rayera la surface plaquée or.
    • 4. Interdire l'arrêt d'urgence et le changement brusque de direction d'alimentation en cas de rotation à grande vitesse.
    • 5. Ne dépassez pas la profondeur de coupe recommandée en un seul passage.
    • 6. Empêcher la chute de l'outil et les impacts durs. Le carbure est fragile, un léger impact produira des microfissures invisibles.

    Analyse des défauts

    Phénomène anormal Cause première
    Pelage de la couche d'or au doigt d'or / écaillage du cuivre Passivation du bord de la lame, vitesse d'avance excessive, profil de dent inadapté, vitesse de rotation inappropriée, collecte de poussière insuffisante.
    Dessin de feuille de cuivre et bavure sur la surface biseautée Netteté des bords insuffisante, usure des outils, meulage de finition des bords inadéquat.
    Carbure ébréché de pointe Collision d'outil, impuretés dures à l'intérieur de la planche, faux-rond important de la broche, profondeur de coupe excessive en un seul passage.
    Angle de biseau instable Mauvaise concentricité, pince glissante, serrage de la pièce lâche, tige pliée par impact.
    Durée de vie de l'outil bien inférieure aux attentes Paramètres de coupe inappropriés, mauvais effet de dépoussiérage, tige déformée provoquant une coupe instable.

    Entretien

    • 1. Stockage : stocker individuellement dans une boîte à outils spéciale avec une protection de pointe. Pas d'empilage ou de mise à nu, évitez les impacts de collision.
    • 2.Avant l'opération : Vérifiez visuellement l'état de pointe pour déceler l'écaillage ou la fissure ; nettoyer la poussière des pinces ; inspecter le faux-rond de la broche.
    • 3.Pendant l'usinage : maintenez le fonctionnement continu du système de collecte de poussière et de soufflage d'air. Inspectez périodiquement la qualité de la surface du biseau, surveillez l’usure de pointe et la déformation de la tige.
    • 4. Après l'usinage : éliminez les copeaux et la poussière avec un pistolet à air comprimé à basse pression, ne rayez pas le bord en carbure avec des objets durs ; inspectez le bord pour déceler des micro-écailles.
    • 5. Manipulation : tenez uniquement la partie de la tige, ne touchez pas la pointe tranchante ; éviter les chutes pour éviter la tige pliée et les déchets d'outils.

    FAQ

    Q1 : Qu'est-ce qui cause l'écaillage de la couche d'or lors de l'usinage aux doigts d'or ?

    A1 : Cela peut être dû à un tranchant passivé, à une vitesse d'avance excessive, à un profil de dent d'outil incompatible ou à une vitesse de rotation inappropriée. Adoptez une fraise en biseau spéciale pour le doigt d'or et optimisez les paramètres de coupe.

    Q2 : Qu'est-ce qui conduit à l'étirage du cuivre et aux bavures sur le plan incliné du doigt d'or ?

    A2 : Acuité insuffisante ou usure du tranchant. Un meulage fin insuffisant du tranchant en carbure tirera la feuille de cuivre. Il est nécessaire de sélectionner une version avec un tranchant finement fini.

    Q3 : Ce couteau peut-il être affûté à plusieurs reprises ?

    A3 : Oui. Le matériau en carbure cémenté permet un réaffûtage multiple. Après réparation, ses performances de coupe sont proches de celles d'un outil neuf, ce qui permet de réaliser des économies. Le coupe-biseau en carbure pour PCB peut être réaffûté pour une utilisation répétée.

    envoyer une demande
    Informations de contact
    • Adresse

      Bâtiment 17, parc industriel Yonglida Tiansheng, avenue Gangkou n° 50, district de Wanjiang, ville de Dongguan, province du Guangdong, Chine

    Envoyez votre demande d'outils de coupe de PCB PCD, d'outils de coupe en V pour PCB en carbure et d'outils de rainurage en V pour PCB à Dongguan Weicheng Electronic Co., Ltd. Laissez votre e-mail et indiquez-nous les spécifications de votre matériel de carte, de votre équipement et de vos outils, et nous vous répondrons dans les 24 heures avec un devis direct d'usine, des options d'échantillons gratuits et des recommandations d'outils personnalisés. Contactez-nous pour commencer votre commande.
    X
    Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
    RejeterAccepter