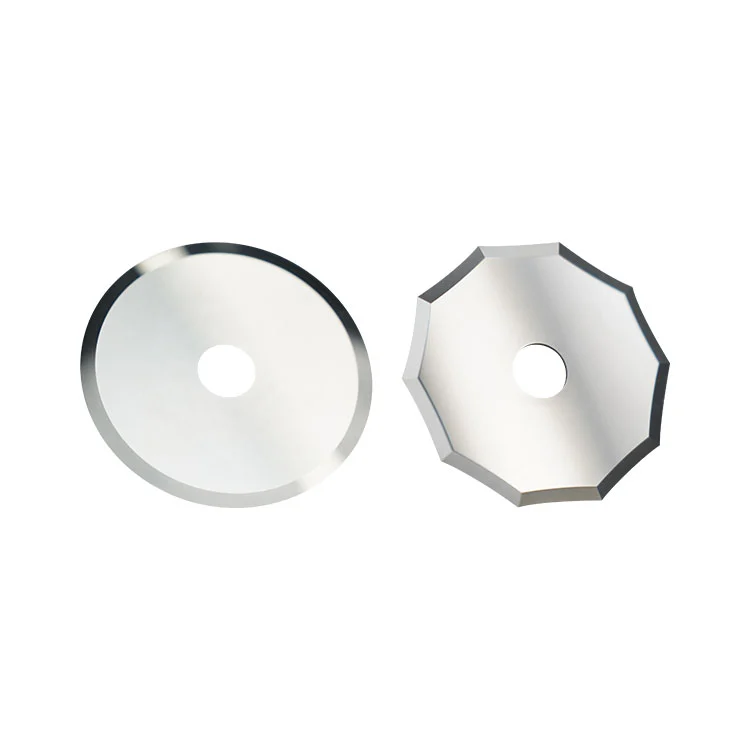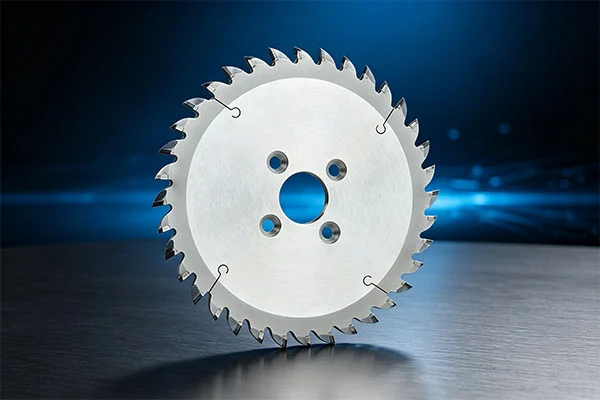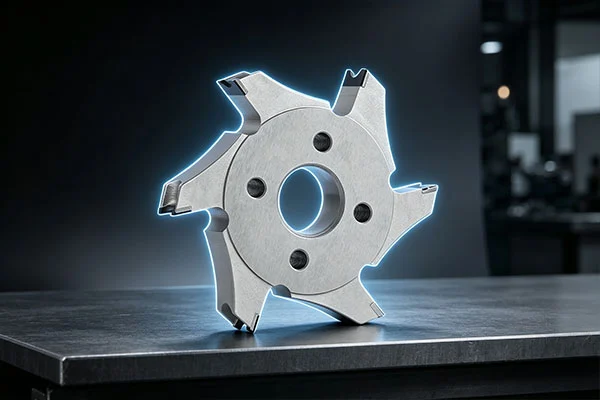
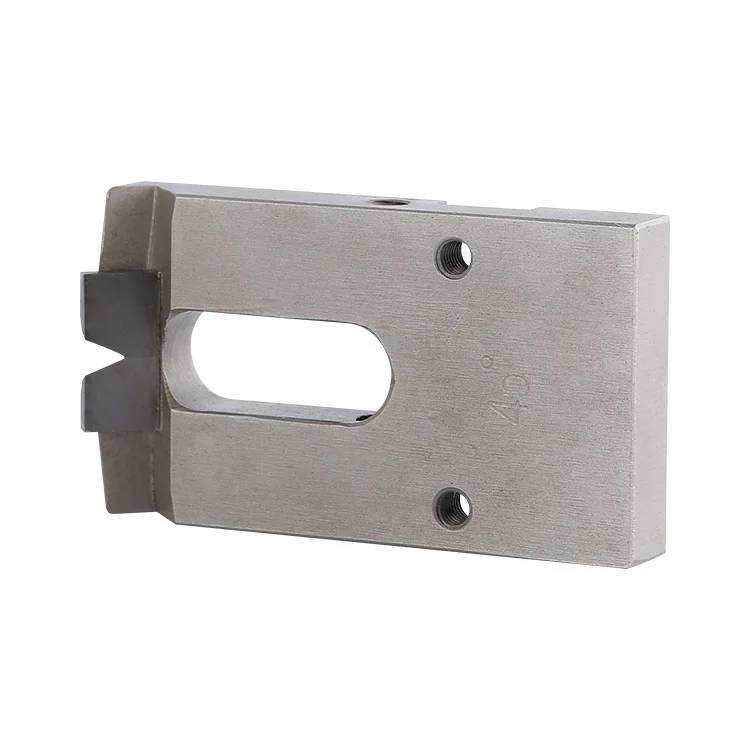
En tant que fabricant chinois, Winway propose la fraise à chanfreiner pneumatique en carbure pour PCB, une lame spéciale associée aux machines à chanfreiner pneumatiques. Il adopte une structure combinée d'un substrat de lame soudé avec un tranchant en acier au tungstène en alliage dur. Entraîné par l'alimentation pneumatique de l'équipement, il est principalement utilisé pour le traitement des biseaux à doigts en or des PCB. Le tranchant présente une dureté élevée et une longue résistance à l'usure, offrant un angle de biseau uniforme et une surface de chanfrein lisse. Il répond aux exigences de la production de chanfreinage en masse de doigts en or pour PCB et est compatible avec divers équipements de chanfreinage pneumatique pour PCB.
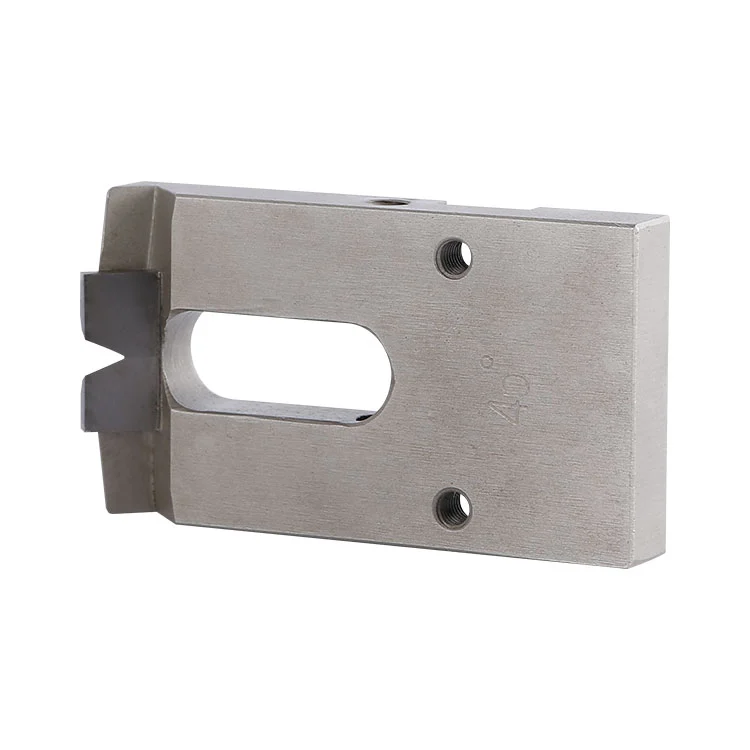
Coupe-biseau pneumatique en carbure pour PCB : Une lame de coupe en biseau pour tôle fabriquée en soudant un bord de coupe en alliage dur à grain ultra-fin (acier au tungstène) sur un substrat en acier allié. Associé à une machine pneumatique de chanfreinage des doigts en or, il réalise le chanfreinage en biseau sur la zone du doigt en or du PCB grâce à une alimentation pneumatique.
La lame est fixée sur le porte-outil de la chanfreineuse pneumatique. Le cylindre fournit une pression stable pour pousser la lame en contact avec la zone du doigt doré du PCB se déplaçant à grande vitesse à une vitesse uniforme. Le tranchant en acier au tungstène coupe le bord du doigt en or selon un angle prédéfini, complète le chanfreinage en biseau en un seul passage et élimine les arêtes vives et les bavures. La pression pneumatique peut être réglée avec précision pour contrôler la profondeur de coupe et éviter d'endommager les feuilles de cuivre sur les doigts en or causés par une coupe excessive.
Une personnalisation non standard est disponible.
| Code de paramètre | Nom | Description |
| L | Longueur totale de la lame | Personnalisé selon le modèle d'équipement |
| L1 | Longueur de la section de coupe | Personnalisé en fonction de la largeur effective du doigt en or traité |
| b | Largeur de lame | Correspondant à l'espace d'installation du porte-outil |
| a | Épaisseur de la lame | Correspond à la rainure de montage du porte-outil |
Trou de montage :Trou de réglage de la bande, permettant un réglage fin de la position avant et arrière.
Avant-gardiste:Bord soudé en acier tungstène, angle de biseau personnalisable sur demande du client (commun 30°/45°).
● Chanfreinage au doigt en or PCB :Traitement de chanfreinage en biseau pour les doigts dorés des circuits imprimés PCB (carte FR-4, carte BT, carte haute Tg).
● Traitement des broches de contact du connecteur :Traitement de pente pour les broches de contact du connecteur afin d'éliminer les bords tranchants des doigts dorés et d'éviter les rayures lors du branchement.
● Traitement des prototypes de PCB :Processus de chanfreinage au doigt d'or pour les cartes prototypes de PCB.
● Production de masse :Processus de chanfreinage au doigt d'or pour les cartes de production de masse de PCB.
● Équipement pneumatique :Opération de chanfreinage adaptée à toutes sortes de machines à chanfreiner pneumatiques.
● Limite matérielle :Impossible de traiter des plaques métalliques épaisses ou des pièces métalliques solides ; uniquement pour le chanfreinage d'une fine feuille de cuivre des doigts en or des PCB.
● Limitation du traitement :Pas pour le fraisage grossier avec enlèvement de matière important ; convient uniquement au micro-chanfreinage de précision.
● Conditions de poussière :Ne convient pas aux environnements contenant de la poussière massive de fibre de verre sans collecte de poussière, ce qui accélérerait l'usure des pointes.
● Conditions de l'équipement :Ne peut pas être utilisé sur des équipements anciens présentant une pression pneumatique instable et des vibrations violentes.
● Objets étrangers :Il est interdit de couper des planches contenant des impuretés dures ou des corps étrangers, car ils peuvent facilement provoquer un écaillage des bords.
Idée fausse:Un angle plus grand signifie de meilleures performances.
Correction:L'angle doit être sélectionné en fonction des spécifications du connecteur. Un angle trop grand réduira facilement l’épaisseur effective du cuivre des doigts en or et affectera la conduction électrique.
Idée fausse:Une lame plus épaisse apporte une durée de vie plus longue.
Correction:L'épaisseur de la lame doit correspondre à la largeur de la rainure du porte-outil. Une épaisseur inadaptée provoque des vibrations et une surface biseautée ondulée.
Idée fausse:Les lames de toutes les chanfreineuses pneumatiques sont universelles.
Correction:Différentes marques de chanfreineuses diffèrent par le trou de montage, la longueur totale et la position du tranchant. Les lames ne peuvent pas être échangées directement ; Une vérification des dimensions de montage est requise.
Idée fausse:Un bord en acier au tungstène plus large signifie une durée de vie plus longue.
Correction:Un bord de coupe trop large augmente la résistance à la coupe et peut facilement entraîner un déplacement de la planche et des rayures au doigt d'or.
1. Vérifiez que le porte-outil est bien verrouillé et que la lame n'est pas desserrée avant le montage. La mise sous tension est interdite sans verrouillage.
2. La pression pneumatique ne doit pas dépasser la limite supérieure nominale de l'équipement. Une pression excessive peut provoquer des éclats sur les bords et des dommages aux doigts dorés.
3. Le traitement des panneaux empilés ou superposés est interdit. Alimentation sur une seule planche uniquement.
4. Arrêtez d'utiliser la lame et retirez-la pour inspection si le tranchant heurte un objet dur ou si une collision avec l'outil se produit.
5. Un traitement de longue durée sans dispositif de dépoussiérage est interdit. La poussière accumulée rayera le tranchant et la surface de la planche.
6. L'installation inversée de la lame est interdite, car elle rayerait directement les doigts dorés.
Causes possibles :Lame desserrée, pression pneumatique instable, porte-outil usé ou tranchant émoussé.
Causes possibles :Arête de coupe ébréchée, vitesse d'avance excessive, pression trop élevée ou arête de coupe sans passivation.
Causes possibles :Vitesse d'alimentation des panneaux fluctuante, installation de lame décalée ou pression du cylindre instable.
Causes possibles :Corps étrangers à l'intérieur de la planche, surpression instantanée, collision de la planche ou serrage excentrique de la lame.
● Nettoyez la poussière de fibre de verre et les restes de cuivre du bord de la lame et du porte-outil après chaque arrêt.
● Inspectez régulièrement le tranchant et remplacez-le ou réaffûtez-le à temps si des entailles ou de l'usure sont constatées.
● Rangez les lames dans une boîte de protection. Le tranchant ne doit pas entrer directement en contact avec des objets durs pour éviter les dommages causés par une collision.
● Appliquez une fine couche d'huile antirouille sur le tranchant pour un stockage à long terme et conservez-la dans un environnement sec.
● Nettoyez la surface de montage du porte-outil lors du retrait et de la réinstallation de la lame pour garantir un ajustement plat.
R1 : Oui. Le tranchant en acier au tungstène peut être réaffûté pour restaurer l'angle de biseau et réduire les coûts de remplacement. Le rebroyage est possible tant que le substrat n'est pas déformé.
R2 : Oui. Des angles courants de 30° et 45° sont disponibles, et d'autres angles spéciaux peuvent être personnalisés.
A3 : Tout d’abord, vérifiez si le tranchant est ébréché. Réduisez ensuite la pression pneumatique et la vitesse d'alimentation et effectuez un traitement de passivation des bords.
A4 : Vérifiez si la lame est installée en parallèle, inspectez l'usure du porte-outil et le décalage du guide d'alimentation, et recalibrez la position de la lame.
Adresse
Bâtiment 17, parc industriel Yonglida Tiansheng, avenue Gangkou n° 50, district de Wanjiang, ville de Dongguan, province du Guangdong, Chine
Tél